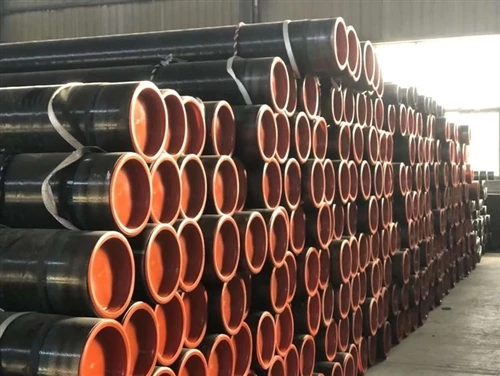
Qurilish maydonchasi yoki ta'minot idorasi atrofida etarlicha uzoq vaqt so'rang va siz buni eshitasiz: spiral tikuvli payvandlangan quvur (SSAW) - bu byudjet varianti, loyiha "haqiqiy" quvurni sotib olishga imkoni bo'lmaganda siz tanlagan variant. Bu SSAWga oʻnlab yillar davomida amal qilib kelgan obroʻ va u mutlaqo noloyiq - emas, lekin ayni paytda juda eskirgan va xaridorlarni jarayonni eʼtibordan chetda qoldirishga olib keladi, bu jarayon toʻgʻri bajarilganda, bir xil konstruktiv va bosim talablarini toʻliq qondirishga qodir boʻlgan quvurni toʻgʻridan-toʻgʻri yetkazib beradi.
Haqiqiy hikoya "arzon, ammo zaifroq" dan ko'ra qiziqroq. Bu geometriya haqidagi hikoya, SSAW o'z obro'sini qozongan tegirmonlarda nima noto'g'ri bo'lganligi va spiral{1}}payvandlangan trubani siz ishona olmaydigan quvurdan ajratib turadigan narsa haqida.
Haqiqiy farq sifat emas, geometriyadir
Har bir payvandlangan quvur hayotni tekis po'lat lasan sifatida boshlaydi va har bir payvandlash jarayoni javob berishi kerak bo'lgan asosiy savol: tekis chiziqni dumaloq trubaga qanday aylantirish mumkin? To'g'ri-tikish jarayonlari -ERWvaLSAW- lasanni uzunligi bo'yicha uzating, ya'ni trubaning yakuniy atrofi tegirmonning jismoniy ishlashi mumkin bo'lgan kenglikdagi bitta lasan yoki plastinka bilan chegaralanganligini anglatadi. Spiral shakllantirish bir xil muammoni boshqacha hal qiladi: u lasanni burchak ostida oziqlantiradi va uni shakllantirish boshiga spiral shaklida o'radi, shuning uchun lasan kengligi emas, balki spiral burchagi tayyor diametrni o'rnatish bilan yakunlanadi.
Aynan mana shu mexanik fakt SSAW umuman mavjud: bu juda katta diametrlarga - 36 dyuym, 60 dyuym va 100 dyuymdan - kattaroq diametrlarga erishishning yagona tejamli yo'li bo'lib, bu o'lchamdan kichikroq bo'lgan tekis tikuv tegirmonini yopib qo'yadi. Bu o'lcham chegarasi atrofida yorliq emas; Bu bir xil konversiya muammosini hal qilishning chinakam boshqacha usuli bo‘lib, u diametrlarga yetib borish qobiliyati uchun uzunroq, spiralli payvand choklarini almashtiradi{6}}tikuv jarayonlari kengroq manba materialisiz tegib bo‘lmaydi.

SSAW

LSAW

ERW
"Past" obro'si aslida qaerdan keladi
Obro'-e'tibor yo'qdan ishlab chiqarilgan emas. Bir necha o'n yillar oldin SSAW ishlab chiqarishning muhim ulushi nomutanosib qirrali frezalash, hozirda standart hisoblanadigan ikki tomonlama jarayon o'rniga bir{1}}payvandlash va kamdan-kam tizimli tikuv sinovlari o'tkazilmaydigan tegirmonlardan kelgan. Uskunaning ushbu avlodida tikuv nuqsonlari - toʻliq boʻlmagan kirish, notoʻgʻri joylashish, gʻovaklik - keng tarqalgan boʻlib, “spiral trubka” va “ishonchsiz tikuv” koʻplab xaridorlarning ongiga singib ketdi va baʼzi bozorlarda asosiy ishlab chiqarish yaxshilangan boʻlsa ham, bu bogʻlanish butunlay yoʻqolmadi.
Quvurning o'zi hech qachon printsipial jihatdan muammo bo'lmagan. Spiral tikuv tabiiy ravishda tekis payvand chokidan kuchsizroq emas - payvand choki sifati tikuv geometriyasiga emas, balki jarayonni boshqarish funktsiyasidir. Vaqt o'tishi bilan o'zgargan narsa shundaki, buni to'g'ri bajarishga qodir tegirmonlar ancha keng tarqalgan bo'lib, tegirmonlarning obro'si yaxshilanishdan orqada qola olmadi.
Bir necha o'n yillar oldin qurilish yog'ochlari-to'liq obro'ga ega bo'lganiga foydali o'xshashlik bor, chunki kam mablag' ajratilgan bir nechta tegirmonlar tasniflash me'yorlarini o'tkazib yuborgan, bugungi kunda sotiladigan navli, kodli shtamplangan yog'och esa jarayonni boshqarishning mutlaqo boshqa darajasidan kelib chiqadi. Hech kim bugungi kunda barcha yog'ochlar avvalgi davrdagi kabi xavfga ega deb hisoblamaydi; Xuddi shu mantiq oddiygina har bir xaridorning ongida spiral trubka bilan bog'liq emas. Spetsifikatsiya raqami va tegirmon sertifikati ularning ostidagi quvur tekis yoki spiral shakllanganmi, bir xil narsani anglatadi -, xaridorlar tikuv shaklini emas, balki sertifikat ortidagi jarayonni baholashlari kerak.
Bugungi kunda SSAW sifatini aslida nima boshqaradi
To'g'ri ishlaydigan zamonaviy liniyada, bir nechta o'ziga xos texnologik boshqaruvlar ishonchli quvurni eski obro'ga ega bo'lgan quvurdan ajratib turadi:
Kenar frezalashning aniqligi.G'altak shakllantiruvchi boshga yetib borgunga qadar ikkala uzun qirrasi ham bir xil burchakka frezalanadi. Noto'g'ri qirra quyi oqimda notekis payvand choki hosil qiladi va hech qanday yaxshi payvandlash texnikasi kiruvchi qirrani to'liq qoplamaydi.
Ikki tomonlama-cho'ktiruvchi payvandlash (DSAW).Tikuv avval ichkaridan, keyin tashqaridan payvandlanadi, har bir o'tish joyi zich, past{0}}g'ovaklik choki hosil qiluvchi oqim qatlami bilan himoyalangan. Bu eski bitta o'tish moslamasini bezovta qilgan "to'liq bo'lmagan kirish" nuqsoniga to'g'ridan-to'g'ri javobdir.

Toʻliq{0}}uzunlikdagi onlayn ultratovush tekshiruvi.Spiral tikuv bir to'g'ri chiziqda o'tirishdan ko'ra trubaning butun uzunligi bo'ylab o'tganligi sababli, qoplamani tekshirish to'g'ridan-to'g'ri tikuv trubkasidan ko'ra ko'proq ahamiyatga ega. Zamonaviy SSAW liniyalari quvur ishlab chiqarilayotganda tikuv bo'ylab uzluksiz ultratovush tekshiruvini o'tkazadi, bu faktdan keyin aniq tekshiruvlarga tayanmasdan, real vaqtda nuqsonlarni aniqlaydi.
Ovallik va yumaloqlikni nazorat qilish.Shakllash bosqichida doimiy taranglik va rolik bosimi tayyor trubani -dumaloqlikdan - tashqarida bo'lganda ham bardoshli ushlab turadi, bu tafsilot gidravlik ishlashi uchun bo'lgani kabi, dalada payvandlashda ham moslash- uchun muhim ahamiyatga ega.
Mexanik sinov va gidrostatik sinov.Chokning o'zidan tashqari, to'g'ri ishlab chiqarilgan SSAW trubasining har bir uzunligi jo'natilishidan oldin boshqaruv standartida talab qilinadigan bosimga gidrostatik sinovdan o'tkaziladi va har bir partiyaga mexanik sinov kuponlari yig'ish kuchi, tortishish kuchi va - spetsifikatsiya talab qiladigan joylarda - Charpy zarbasiga chidamliligini tasdiqlash uchun tortiladi. Bu xuddi shu standart ostida to'g'ridan-to'g'ri tikuv trubasiga qo'llaniladigan bir xil sinov rejimi; spiral tikuv haqida hech narsa tegirmonni undan ozod qilmaydi va spiral trubaning malakali bo'lishi uchun bu haqda hech narsa boshqacha bo'lishi kerak emas.
Ushbu toʻrtta boshqaruv moslamasi oʻrnatilgan holda ishlab chiqarilgan quvur toʻgʻridan-toʻgʻri tikuv trubasining murosasiz versiyasi emas. Bu bir xil mexanik va bosim talablariga javob berish uchun boshqa jarayon orqali qurilgan, bir xil toifadagi sinovlar bilan tasdiqlangan quvur.
Qaerda SSAW haqiqatan ham to'g'ri tanlovdir
SSAW nafaqat xarajat{0}}tejamkorlik sifatida emas, balki real loyihalarda oʻz oʻrnini topadi:
- Katta diametrli{0}}suv o‘tkazuvchi magistral, bu erda trubaning o'lchami uni to'g'ridan-to'g'ri tikuv tegirmoni iqtisodiy jihatdan ishlab chiqarishi mumkin bo'lgan-ko'p narsadan tashqarida.
- Poydevor qoziq, bu erda katta diametr va harakatlanish kuchi bosim darajasidan ko'ra muhimroqdir va ASTM A252 spiral quvur qoziqlari o'rnatilgan, kod{1}}taniqlangan mahsulotdir.
- Yig'ish va o'rta{0}}bosim quvurlari, bu erda API 5L daraja B dan X70 SSAW trubkasi uzatish tizimlariga oziqlanadigan yig'ish va lateral chiziq bozorining katta qismini qamrab oladi.
- Strukturaviy ustunlar va dengiz qanotlari qoziqlari, bu erda katta SSAW bo'limlari ichki bosimdan ko'ra bosim va lateral yuklarni ko'taradi.
Masalan, eskirgan 48-dyuymli uzatish magistralini almashtiruvchi shahar suv boshqarmasi, masalan, AWWA yoki GB/T standartlari boʻyicha ishlab chiqarilgan SSAW trubkasi va toʻgʻridan-toʻgʻri tikuv alternativi oʻrtasida tanlov qiladi, bu diametrda oddiy mahsulot sifatida plastinka kengligi bir necha tegirmon zaxirasini talab qiladi -. ishlashda mos keladigan daromad uchun. Xuddi shu mantiq ko'prik suyanchig'i uchun 60 dyuymli qoziqlarni haydaydigan poydevor pudratchi uchun ham amal qiladi: ASTM A252 spiral quvur qoziqlari tan olingan, kodga mos keladigan mahsulotdir, chunki bu diametr va dastur profili SSAW ning iqtisodiy va mexanik xususiyatlari ish uchun zarur bo'lgan narsaga mos keladi.
Haqiqatan ham qaerda emas
Afsonaning kelib chiqishiga nisbatan adolatli bo'lish, shuningdek, SSAWning haqiqiy chegaralari haqida halol bo'lishni anglatadi. Odatda 20 dyuym - dan kichikroq diametrlar - odatda ERW yoki choksiz quvurlar orqali yaxshiroq xizmat qiladi, chunki spiral shakllantirishning iqtisodiy afzalligi faqat diametrga bo'lgan talablar tekis tikuv tegirmonining lasan kengligidan- oshib ketganda namoyon bo'ladi; bu chegaradan pastroq bo'lsa, uzunroq spiral tikuv mos keladigan foydasiz sinov va ishlov berish xarajatlarini qo'shadi. Juda yuqori-bosimli yoki nordon-xizmat uzatish liniyalari va boshqaruv spetsifikatsiyasi SSAWni ushbu dastur uchun qabul qilingan jarayon sifatida tan olmaydigan loyihalar, shuningdek, spiral tegirmon jarayoni qanchalik yaxshi-boshlanganidan qat'i nazar, to'g'ri chok yoki choksiz quvurlar to'g'ri bo'lib qoladi.
Ishonchli buyurtmani xavfli buyurtmadan nima ajratib turadi
SSAW trubkasi manbasini olishda muhim bo'lgan farq "spiral va to'g'ri" emas -, bu maxsus tegirmon yuqorida tavsiflangan texnologik boshqaruv elementlarini ishlatadimi va buni isbotlay oladimi. Nafaqa namunasi emas, balki toʻliq uzunlikdagi ultratovush qamrovini koʻrsatuvchi-test hisoboti xaridor soʻrashi mumkin boʻlgan eng maʼlumot beruvchi hujjatdir. Taniqli - API 5L, ASTM A252, EN 10217-1, GB/T 9711 - standartlariga muvofiq, hujjatlashtirilgan DSAW payvandlash va chekka tayyorlash protseduralari bilan ishlab chiqaradigan tegirmon spiral trubaga eski obro'sini bergan tegirmonlarga o'xshamaydi.
Pastki chiziq
SSAW quvurining obro'si muammosi eskirgan avloddir. Spiral shakllanishga imkon beradigan geometriya - lasanni uzunasiga emas, balki burchak ostida - oziqlantirish hech qachon uning nomini buzgan sifat muammolarining manbai bo'lmagan; eski uskunalarda tartibsiz jarayon nazorati edi. To'g'ri qirrali frezalash, ikki tomonlama suv ostida payvandlash, to'liq uzunlikdagi tikuv sinovi va yumaloqlik nazorati-bo'lgan zamonaviy liniyada spiral chok trubkasi bir xil standartlarga javob beradi va boshqa payvandlangan quvurlar jarayoni bilan bir xil vazifani bajaradi, diametrli tekis tikuv tegirmonlari ko'pincha erisha olmaydi. Yetkazib beruvchidan so'rashga arziydigan savol, ularning quvuri spiral-payvandlanganligi emas - emas, balki ular tikuvning to'g'ri qilinganligini tasdiqlovchi-test hujjatlarini ko'rsatishi mumkinmi? Ushbu hujjatlarni tikuv geometriyasiga emas, balki hal qiluvchi omilga aylantirgan xaridorlar loyihani talab qiladigan narxda ishni bajaradigan quvurga ega bo'lishadi.