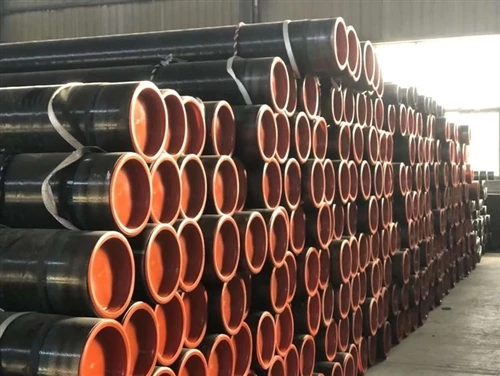
Og'ir devor LSAW po'lat quvurlari bo'yicha aniq qo'llanma: muhandislik, ishlab chiqarish va texnik tanlash
Zamonaviy dengiz energetikasini rivojlantirish,-mamlakatlararo quvur liniyasi muhandisligi va og'ir fuqarolik qurilishida standart po'lat quvurlari yechimlari ko'pincha jismoniy chegarasiga etadi. Ishlash muhiti ichki oqim bosimiga, qattiq tashqi gidrostatik ezilishga va vodorod sulfidi (H) kabi qattiq korroziy elementlarga haddan tashqari qarshilik talab qilganda2S), Uzunlamasına suv ostida payvandlash (LSAW) po'lat quvurlari-global sifatida belgilanganSAWL-konstruksiya va quvur injeneriyasining oltin standarti hisoblanadi.
Nozik JCOE yoki UOE sovuq{0}}formalash usullari, koʻp simli ikki tomonlama-choʻktiruvchi payvandlash bilan birlashtirilgan holda ishlab chiqarilgan,LSAW quvurlaritengsiz devor qalinligi (50 mm+ yoki 2,0"+) va katta tashqi diametrlarni (16" dan 60"+ gacha) taklif qiladi. Ushbu keng qamrovli qo'llanmada muhim ishlab chiqarish jarayonlari, asosiy muhandislik spetsifikatsiyalari, sifat nazorati protokollari va yuqori ideal LS loyihalarini tanlash uchun zarur bo'lgan strategik xarid tizimlari qamrab olingan.-
Asosiy ishlab chiqarish mexanikasi: JCOE va UOE texnologiyasi
LSAW trubasining strukturaviy yaxlitligi va o'lchovli mustahkamligi butunlay uning sovuq shakllanish jarayonining aniqligiga bog'liq. Po'lat plastinkaning og'ir{2}}devor silindriga qanday aylanishini tushunish LSAW nima uchun boshqa payvandlash usullariga nisbatan yuqori kuchlanish taqsimotini taklif qilishini tushuntiradi.

JCOE jarayoni (Industry Workhorse)
JCOE og'ir LSAW quvurlarini-ishlab chiqarish uchun eng moslashuvchan va keng qo'llaniladigan usuldir:
- Chetlarni frezalash va-bukish (burilish):Yuqori-kuchli termo{1}}Mexanik boshqariladigan ishlov berilgan (TMCP) uglerodli po‘lat plitalar ichki laminatsiya uchun 100% ultratovush tekshiruvidan o‘tgan. Keyin plastinkaning qirralari aniq burchak burchaklari bilan frezalanadi va maqsadli quvur radiusiga mos keladigan gidravlik rulolar bilan kıvrılır.
- Bosqichma-bosqich--bosish:Og'ir{0}}gidravlik press asta-sekin burmalangan plastinkani shakllantiradi"J"shakl, keyin a"C"shakl va nihoyat ochiq"O"shakli. Ushbu bosqichma-bosqich sovuq shakllantirish usuli-o'ta qalin plastinka profillari bo'ylab haddan tashqari mahalliy kuchlanishni keltirib chiqarmasdan kuchlanishning bir tekis taqsimlanishini ta'minlaydi.
- Uzluksiz ikki tomonlama-suv ostida payvandlash (SAW):Ochiq tikuv yopishqoq-himoya gazi ostida payvandlanadi, so'ngra ichki diametr (ID) va tashqi diametri (OD) bo'yicha yuqori-oqimli, ko'p-simli suv ostida payvandlash orqali payvandlanadi. Bu chuqur, toʻliq{4}}oʻtkazuvchan choklarga ajoyib qattiqlik bilan erishadi.
UOE jarayoni (Yuqori-tezlikda ommaviy ishlab chiqarish)
Bir xil katta hajmdagi quvurlarni talab qiladigan yirik quvurlar loyihalari uchun UOE texnologiyasi ikki bosqichli gidravlik press tizimidan-foydalanadi:
- U-Bosish:Plastinka bir zarbada keng "U" shakliga bosiladi.
- O-Bosish:"U" shakli dumaloq qolipga o'ralgan va katta gidravlik kuch ostida to'liq "O" silindrga bosilgan.
- UOE yuqori ishlab chiqarish tezligini taklif qilsa-da, JCOE maxsus devor qalinligi, -standart bo'lmagan tashqi diametrlar va og'ir strukturaviy ilovalar uchun ancha moslashuvchanlikni ta'minlaydi.
Toʻliq uzunlikdagi mexanik sovuq kengayish-(O-kengaytirish)ning muhim roli
LSAW quvurlarini ishlab chiqarishdagi eng muhim, ammo tez-tez tushunilmagan qadamlardan birimexanik sovuq kengayish. Suv ostida payvandlashdan so'ng, xom po'lat quvur segmentlangan gidravlik matritsalar yordamida to'liq uzunlikdagi-ichki kengayishdan o'tadi.
Kengaytirish quvur devorini asl diametrining taxminan 0,8% dan 1,5% gacha tashqariga chiqarib, uchta muhim muhandislik maqsadiga erishadi:

- Qolgan stresslarni yo'q qilish:Payvandlash va sovuq shakllantirish{0}} murakkab ichki qoldiq kuchlanishlarni hosil qiladi. Mexanik kengayish bu kuchlanishlarni qayta taqsimlaydi va sezilarli darajada kamaytiradi, dala kesish yoki payvandlashda kechiktirilgan yorilish va struktura buzilishining oldini oladi.
- Ishni qattiqlashtirish va hosildorlikni oshirish:Nazorat qilinadigan plastik deformatsiya po'latning haqiqiy oqish kuchini deformatsiyaning qattiqlashishi orqali oshiradi va ichki bosim ostida yuqori xavfsizlik chegaralarini ta'minlaydi.
- Aniq geometrik sozlash:Kengayish maksimal yumaloqlik, qat'iy tekislik va aniq truba{0}}geometriyasini ta'minlaydi, bu esa dala aylanasidagi payvandlashda "hi-lo" noto'g'ri hizalanishni kamaytirish uchun juda muhimdir.
Muhandislik dastur stsenariylari: LSAW majburiy bo'lgan joyda
Elektr qarshiligi payvandlanganda (ERW) va spiral suv osti yoyi payvandlangan (SSAW) quvurlar pastroq bosimli muhitda o'z o'rniga ega, LSAW to'rtta asosiy yuqori-natijali qo'llash sektorida-kelishish mumkin emas:
LSAW QUVURLARINI MUHIM QO'LLANILIShI:
Chuqur suv va dengizdagi energiya tizimlari : Dengiz osti ko'targichlari va oqim-liniyalari / Offshore kurtka oyoqlari / FPSO texnologik quvurlari
Yuqori-bosimli quvurlar va nordon xizmat liniyalari: Yuqori-bosimli tabiiy gaz quvurlari / nam nordon gaz (H2S) Tashish
Og'ir fuqarolik qoziqlari va strukturaviy infratuzilma: ko'prik tirgak poydevori qoziq / chuqur suv porti va to'shak kessonlari
1. Chuqur suv osti suv ko'taruvchilar va oqim liniyalari
Dengiz osti energiyasini qazib olishda quvurlar dinamik to'lqin harakati bilan birga okean chuqurligidan katta tashqi gidrostatik bosimga bardosh berishi kerak. Yupqa{1}}devor quvurlari bu ezuvchi kuchlar ostida tezda qulab tushadi. Og'ir{3}}devor LSAW quvurlari-devor{5}}qalinligi-diametrga ERW tomonidan erishib bo'lmaydigan nisbatlarga ega-okeanning haddan tashqari chuqurligida qulash va ovalizatsiyani oldini olish uchun zarur bo'lgan struktura qattiqligini ta'minlaydi.
2. Yuqori-bosim-Mamlakatdagi gaz quvurlari
Yuqori uzatish bosimida ishlash uchun yuqori minimal oqish quvvati (masalan, API 5L Grade X70 yoki X80) va sinish chidamliligi tasdiqlangan quvurlar talab qilinadi. Yupqa taneli-vakuumli{5}}degazlangan TMCP po'lat plitalaridan ishlab chiqarilgan LSAW quvurlari yuqori kinetik energiyani o'zlashtiradi va minglab millar bo'ylab yoriqlar tez tarqalishini oldini oladi.
3. Nam nordon gaz (H2S) Xizmat
Tarkibida vodorod sulfidi boʻlgan uglevodorodlarni tashish (H2S) po'latni vodorod-induktsiyali yorilish (HIC) va sulfidli kuchlanishli korroziyaga (SSCC) ta'sir qiladi. LSAW quvurlari uchun belgilanganNACE MR0175 / ISO 15156inklyuziya shaklini nazorat qilish uchun kaltsiy bilan ishlov berish bilan to'ldirilgan, ultra-oltingugurt miqdori past (0,002% dan kam yoki teng) va fosfor (0,012% dan kam yoki unga teng) chegaralari bo'lgan ultra-toza po'latdan foydalaning.
4. Og'ir konstruktiv muhandislik va poydevor qoziq
PerEN 10219vaEN 10210, LSAW konstruktiv ichi bo'sh bo'laklari -chuqur dengiz terminallari, avtomagistral ko'prigi tirgaklari, dengiz shamol turbinasi poydevorlari va aeroportlar va stadionlardagi yuqori quvvatli tayanch ustunlari- uchun yuk ko'taruvchi qoziqlar sifatida o'rnatiladi.
Texnik taqqoslash: LSAW va SSAW va boshqalar choksiz quvurlar
To'g'ri quvur ishlab chiqarish jarayonini tanlash mexanik talablarni loyiha iqtisodiyotiga qarshi muvozanatlashni talab qiladi. Quyidagi matritsa asosiy operatsion farqlarni ta'kidlaydi:
| Texnik parametr | Og'ir devor LSAW (SAWL) | Choksiz (SML) po'lat quvur | Spiral arra trubkasi (SSAW/SAWH) |
|---|---|---|---|
| Ishlab chiqarish bazasi | Shaxsiy TMCP po'lat plitalari | Qattiq issiq-Teshilgan ignabargli | Uzluksiz prokat po'lat rulon |
| Maksimal tashqi diametri | 60"+ gacha (1524 mm+) | Cheklangan (Odatda 28"/711 mm dan kam yoki unga teng) | 100"+ gacha (2540 mm+) |
| Maksimal devor qalinligi | Ultra-qalin (50 mm+) | Qalinligi (50 mm−60 mm) | Oʻrtacha (Odatda 25,4 mm dan kam yoki unga teng) |
| Payvand choklarini tekislash | 1 ta tekis tikuv | Yo'q (choksiz qattiq korpus) | Uzun spiral tikuv |
| Qoldiq stress darajasi | Juda past (Post-kengaytirilgan) | Oʻrtacha va yuqori | Yuqori (kengaymagan lasan xotirasi) |
| O'lchov aniqligi | Yuqori yumaloqlik va bardoshlik | Devorning ekssentrikligiga bog'liq | Yarmarka (Ovallikka moyil) |
| Nordon xizmatga yaroqliligi | Istisno (NACE muvofiq) | Ajoyib | Yomon (zaif spiral tikuv) |
| Yiqilish qarshiligi | Eng yuqori sinf (Offshor reytingi) | Yuqori | O'rtacha |
Spetsifikatsiya bo'yicha ko'rsatmalar: API 5L PSL1 va PSL2 sifat talablari
Energiya loyihalari uchun LSAW liniyasi quvuriga buyurtma berishda, o'rtasida tanlashMahsulot spetsifikatsiyasi 1-darajali (PSL1)vaMahsulot spetsifikatsiyasi 2-darajali (PSL2)xavfsizlik va muvofiqlik uchun juda muhim:
API 5L XUSUSIYATLARINI QO'SHISH:
PSL1: standart quvur liniyasi ilovasi:
- Asosiy kimyoviy chegaralar (C, Mn, P, S)
- Charpy V-Notch (CVN) zarba sinovi ixtiyoriy
- Oqim kuchining maksimal chegarasi yo'q
- Quvurlar korpusida payvand choklarini ta'mirlash qat'iy tartib-qoidalar ostida ruxsat etiladi
PSL2:-Yuqori oqibatli hududlar (HCA), dengiz osti va nordon gaz xizmati:
- Payvandlash qobiliyatini ta'minlash uchun uglerod ekvivalenti (CE) bo'yicha qat'iy maksimal chegaralar
- Majburiy CVN zarba chidamliligi sinovi (0 daraja, -20 daraja yoki -40 daraja)
- Mo'rtlashishni oldini olish uchun majburiy hosildorlik va tortishish quvvati qopqoqlari
- Quvurlar tanasining payvand chokini ta'mirlash QAT'IYAN TAqiqlanadi
No-buzuvchi sinov (NDT) va sifat kafolati protokollari
Muhim muhitda nol ishlamay qolishini kafolatlash uchun LSAW po'lat quvurining har bir uzunligi jo'natishdan oldin qat'iy NDT va halokatli sinov protokollaridan o'tadi:
- 100% avtomatlashtirilgan ultratovush tekshiruvi (UT):Ko'p kanalli zondlar uzunlamasına payvand chokining 100% ni, issiqlik ta'sirlangan hududni (HAZ)-va asosiy po'lat plastinkani-tekshirib, ichki qo'shimchalar, laminatsiya yoki termoyadroviy etishmasligini aniqlaydi.
- 100% real{1}}vaqtdagi radiografik tekshiruv (RT / X-Ray):Raqamli rentgen tekshiruvi payvand chokining butun uzunligini baholaydi va API 5L E ilovasiga muvofiq nol porozlik, shlak qo‘shilishi yoki payvand chokining ichki nuqsonlarini tekshiradi.
- Gidrostatik bosim sinovi:Mexanik bosim chegarasining yaxlitligini tasdiqlash uchun har bir alohida quvur birikmasi kamida 10 soniya ushlab turish vaqti uchun Belgilangan minimal rentabellik kuchining (SMYS) 100% gacha bosim ostida bo'ladi.
- Vayron qiluvchi laboratoriya tekshiruvi:
Quvur tanasi va payvand choki bo'ylab cho'zilish, oqish va cho'zilish sinovlari.
Sub-Charpy V-Notch (CVN) zarba sinovi (−20∘C da 120 Jouldan katta yoki unga teng yutuvchi).
Egiluvchanlikdan{0}}mo'rtlikka o'tish harakatini baholash uchun DWTT testi (DWTT).
NACE nordon xizmati buyurtmalari uchun majburiy HIC / SSCC laboratoriya ta'siri sinovi.
Himoya yuza qoplamalari va qiymati-Qo'shimcha pardozlash
Og'ir{0}}devordagi LSAW quvurlarini qattiq er osti, dengiz osti yoki atmosfera korroziyasidan himoya qilish uchun-zavodda qo'llaniladigan himoya qoplamalari talab qilinadi:
Uch{0}qatlamli polietilen (3LPE):Yuqori-yopishqoq sintez-bogʻlangan epoksi (FBE) astar, oraliq sopolimer yopishtiruvchi va tashqi polietilen himoya qatlami mavjud. 80∘C gacha ishlaydigan ko'milgan-milliy liniyalar uchun ideal.
Uch{0}qatlamli polipropilen (3LPP):Yuqori haroratli quvurlar (110∘C gacha) va chuqur suv osti inshootlari uchun yuqori-zarbaga chidamlilik va mexanik mustahkamlikni taklif etadi.
Fusion-Birlashtirilgan epoksi (FBE va ikki qavatli-FBE):Ajoyib bog'lanish kuchi va katodik parchalanishga chidamliligini ta'minlaydigan elektrostatik qo'llaniladigan termal{0}}qoralangan chang qoplama.
Ichki suyuqlik epoksi qoplamasi:Yuzaki gidravlik ishqalanishni kamaytiradigan, suyuqlik o'tkazuvchanligini oshiradigan va ichki korroziya to'planishining oldini oluvchi silliq ichki qoplama.


LSAW quvurlari uchun strategik B2B xaridlarni tekshirish ro'yxati
LSAW po'lat quvurlari uchun kotirovka so'rovini (RFQ) tayyorlashda muhandislik va ta'minot guruhlari ishlab chiqarish kechikishlarini oldini olish uchun quyidagi aniq parametrlarni taqdim etishlari kerak:
- Boshqaruv spetsifikatsiyasi va darajasi:Aniq standartlarni ko'rsating (masalan,API 5L PSL2 darajasi X70N/M, EN 10219 S355J2H, yokiASTM A252 3-sinf). Nordon xizmat talablarini belgilang (NACE MR0175) agar mavjud bo'lsa.
- Aniq o'lchamlar:Davlat tashqi diametri (mm yoki dyuymdagi OD), devor qalinligi (WT) va umumiy talab qilinadigan hajm (metr yoki metrik tonnada).
- Quvur uzunligi variantlari:Yagona tasodifiy (6,0 m), ikki marta tasodifiy (11,8 m/12,0 m) yoki 18,0 m gacha boʻlgan uzunlik -to-boʻyidagi talablarni belgilang.
- Yakuniy tayyorgarlik:Avtomatlashtirilgan dala payvandlash uchun tekis uchini, kvadrat kesimini yoki aniq burchak burchaklarini (ASME B16.25 uchun 30∘/37,5∘) belgilang.
- Sertifikatlash va tekshirish:MandatEN 10204 3.1 yoki 3.2 turdagi materiallar sinov hisobotlari (MTRs)va har qanday zarur boʻlgan uchinchi tomon inspektsiyasi (TPI) agentliklarini (masalan, SGS, Bureau Veritas, DNV yoki Lloyd's Register)- belgilang.
To'g'ridan-to'g'ri zavod{0}}muhandislik yordami, texnik ma'lumotlar varaqlari va maxsus loyiha kotirovkalari uchun quyidagi manzilda savdo muhandislik jamoasi bilan bog'laning.SteelBrisk.